Физика процесса: почему натяжение — это не просто усилие
Когда речь заходит о редуцировании труб, большинство представляет себе механическое обжатие или нагрев. Однако метод с осевым натяжением работает по иному принципу: заготовка проходит через сужающуюся матрицу, будучи одновременно растянутой продольным усилием. Это кардинально меняет схему напряженно-деформированного состояния. Вместо чистого сжатия в очаге деформации мы получаем сложную комбинацию растяжения и сжатия, что позволяет уменьшить толщину стенки без риска потери устойчивости.
Секрет кроется в перераспределении металла. При натяжении продольные волокна испытывают растягивающие напряжения, а радиальные — сжимающие. Это приводит к тому, что течение металла становится более управляемым. Ключевой параметр здесь — коэффициент натяжения (отношение скорости выхода трубы к скорости входа заготовки). Если он ниже критического значения, мы получаем простое редуцирование с утолщением стенки. Если выше — стенка истончается, что открывает новые технологические горизонты.
Калибровка и настройка: где находится золотая середина
Практика показывает, что наиболее стабильный результат достигается при использовании многосекционных станов с последовательным увеличением натяжения. Инженеры часто применяют так называемые «ступенчатые» режимы, когда на первых клетях натяжение минимально, а к финишным позициям оно плавно возрастает. Такой подход минимизирует риск разрыва полосы и одновременно обеспечивает требуемую геометрию. Важно понимать, что превышение допустимого натяжения приводит к гофрированию кромки и утонению стенки до недопустимых значений.
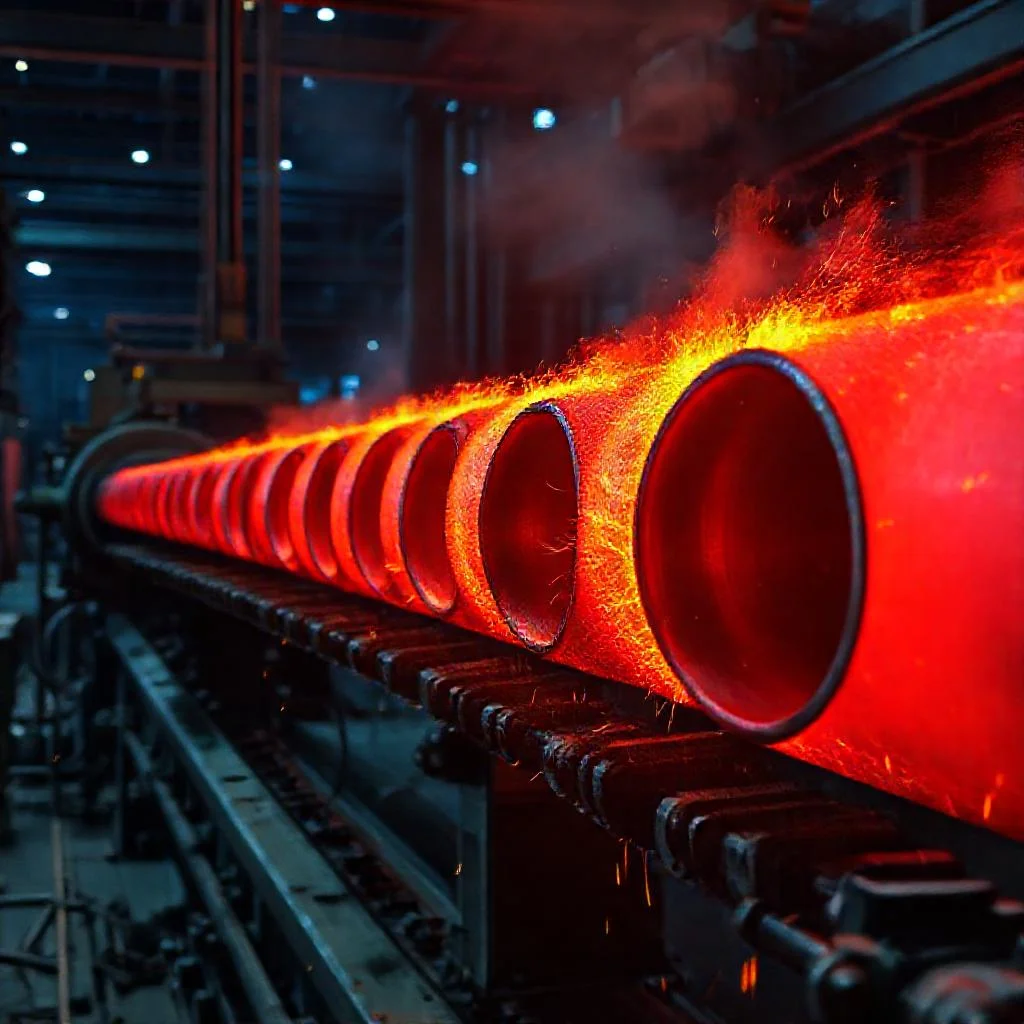
Профессиональная настройка требует учета не только марки стали, но и исходной разнотолщинности заготовки. Качественный процесс невозможно выстроить на устаревшем оборудовании без систем автоматического регулирования. Современные комплексы используют лазерные толщиномеры и датчики усилия, которые в реальном времени корректируют скорость вращения валков. Именно эта связка «механика-электроника» позволяет достичь точности по диаметру в пределах ±0,1 мм и стабильной толщины стенки по всей длине трубы.
- Контроль скорости вращения клетей в соотношении с базовой скоростью стана (обычно 1.5-2.5% опережения).
- Мониторинг температуры нагрева заготовки перед подачей — перегрев снижает сопротивление деформации, делая натяжение опасным.
- Использование смазочно-охлаждающих жидкостей для снижения коэффициента трения в очаге деформации, что стабилизирует процесс.
- Валидация математической модели перед запуском партии, чтобы исключить брак на дорогостоящем металле.
Материаловедение: когда метод неприменим
Не каждая труба подходит для обработки натяжением. Высокоуглеродистые стали и нержавеющие аустенитного класса требуют особого подхода из-за склонности к наклепу. В этом случае редуцирование с натяжением может вызвать микротрещины, которые проявятся при последующей эксплуатации. Поэтому технологам приходится либо снижать степень деформации за проход, либо применять промежуточные отжиги, что удорожает производство.
Алюминиевые и медные сплавы, напротив, демонстрируют отличную пластичность, но обладают узким диапазоном скоростных режимов. Здесь критично не допустить перегрева в зоне контакта, иначе начнется адгезионное схватывание металла с инструментом. Грамотный подбор материала матриц — это половина успеха. Твердосплавные вставки с покрытием из нитрида титана увеличивают ресурс оснастки в 3-4 раза, сохраняя стабильность геометрии на протяжении всего цикла.
Натяжение — это не борьба с металлом, а танец с ним. Только тот, кто чувствует усилие в каждый момент времени, сможет превратить заготовку в трубу с идеальной геометрией без единого дефекта.
Дефекты: как распознать и устранить их на ранней стадии
Главный враг метода — это фланец или овальность сечения. Возникают они тогда, когда натяжение распределяется неравномерно по периметру. Причиной часто становится износ калибров или несоосность валков. Из практики: если вы заметили поперечные риски на поверхности трубы, это указывает на вибрации, которые резонируют с частотой вращения приводных шестерен. Устраняется это балансировкой валов и заменой подшипниковых узлов.
Второй по частоте дефект — утонение стенки в зоне сварного шва. Это происходит, когда сварной шов имеет большую твердость, чем основной металл. Метод редуцирования с натяжением безжалостно выявляет эту неоднородность. Решение — предварительная термообработка шва или использование индукционного нагрева непосредственно перед клетью. Помните: экономия на диагностике оборачивается тоннами металлолома, поэтому внедрение ультразвукового контроля на линии всегда окупается.
Экономическая эффективность и тренды развития
Почему производители переходят с дорогостоящей прокатки на редуцирование с натяжением? Ответ прост: снижение себестоимости до 15-20% за счет уменьшения числа переходов и сокращения энергопотребления. Отпадает необходимость в мощных правильных машинах, так как натяжение само по себе обеспечивает прямолинейность. Это высвобождает производственные площади и снижает капитальные затраты на цех.
В авангарде развития сегодня находятся так называемые «интеллектуальные» системы. Они используют нейросети для прогнозирования поведения материала в зависимости от химического состава конкретной плавки. Это позволяет оператору сразу задать оптимальный режим, а не подбирать его методом проб. Интеграция с MES-системами обеспечивает полную прослеживаемость каждой трубы — от исходного сляба до готового изделия, что крайне востребовано для ответственных применений в нефтегазовом секторе и энергетическом машиностроении.
Ключевые параметры и сравнительный анализ методов редуцирования труб с натяжением
| Параметр / Характеристика | Простое редуцирование (без натяжения) | Редуцирование с натяжением (стандартный режим) | Редуцирование с натяжением (ступенчатый режим) |
|---|---|---|---|
| Схема напряженно-деформированного состояния | Преимущественно чистое сжатие в очаге деформации | Сложная комбинация растяжения (продольные волокна) и сжатия (радиальные волокна) | Комбинация растяжения и сжатия с плавным нарастанием продольных напряжений |
| Коэффициент натяжения (отношение скорости выхода к скорости входа) | Ниже критического значения | Выше критического значения | Минимальный на первых клетях, плавно возрастает к финишным позициям |
| Изменение толщины стенки | Утолщение стенки | Истончение стенки | Требуемая геометрия с равномерным распределением деформаций |
| Риск потери устойчивости / дефектов | Низкий риск разрыва, но ограниченные технологические возможности | Высокий риск гофрирования кромки и утонения стенки до недопустимых значений при превышении натяжения | Минимизация риска разрыва полосы и гофрирования кромки |
| Точность по диаметру | Низкая (без современных систем контроля) | Высокая (при использовании лазерных толщиномеров и датчиков усилия) | В пределах ±0,1 мм и стабильная толщина стенки по всей длине |
| Контроль скорости вращения клетей | Не требуется (базовая скорость стана) | Требуется, соотношение с базовой скоростью стана | Обычно 1,5–2,5% опережения с корректировкой в реальном времени |
| Мониторинг температуры нагрева заготовки | Некритичен | Критичен: перегрев снижает сопротивление деформации, делая натяжение опасным | Обязательный контроль перед подачей в каждую клеть |
| Применение смазочно-охлаждающих жидкостей | Опционально | Рекомендуется для снижения коэффициента трения | Обязательно для стабилизации процесса и предотвращения перегрева |
| Применимость для высокоуглеродистых сталей и нержавеющих аустенитного класса | Не применимо (или требует промежуточных отжигов) | Ограниченно: риск микротрещин из-за наклепа | Требуется снижение степени деформации за проход или промежуточные отжиги (удорожает производство) |
| Применимость для алюминиевых и медных сплавов | Низкая (узкий диапазон скоростных режимов) | Высокая пластичность, но узкий диапазон скоростных режимов, риск адгезионного схватывания | Требуется недопущение перегрева в зоне контакта, контроль адгезии |
| Основные дефекты при нарушении режима | Утолщение стенки, нестабильная геометрия | Фланец, овальность сечения, поперечные риски (вибрации), утонение стенки в зоне сварного шва | Утонение стенки при превышении натяжения, гофрирование кромки |
| Требования к оборудованию | Устаревшее оборудование допустимо | Современные комплексы с системами автоматического регулирования | Многосекционные станы с последовательным увеличением натяжения, лазерные толщиномеры, датчики усилия |
| Экономическая эффективность | Базовая себестоимость | Снижение себестоимости на 15–20% за счет уменьшения числа переходов и сокращения энергопотребления | Оптимальная себестоимость + высвобождение производственных площадей (отказ от правильных машин) |
| Использование твердосплавных вставок с покрытием из нитрида титана | Некритично | Рекомендуется для увеличения ресурса оснастки | Покрытие увеличивает ресурс в 3–4 раза, сохраняя стабильность геометрии |
| Диагностика и контроль качества | Визуальный осмотр | Ультразвуковой контроль на линии обязателен | Интеграция с MES-системами, прогнозирование поведения материала нейросетями, полная прослеживаемость |
Частые вопросы о редуцировании труб с натяжением
Что такое коэффициент натяжения и как он влияет на толщину стенки?
Коэффициент натяжения — это отношение скорости выхода трубы к скорости входа заготовки. Если он ниже критического значения, происходит простое редуцирование с утолщением стенки. Если выше — стенка истончается, что позволяет управлять геометрией изделия.
Какие дефекты возникают при редуцировании с натяжением и как их устранить?
Основные дефекты — фланец, овальность сечения и утонение стенки в зоне сварного шва. Причины: неравномерное натяжение по периметру, износ калибров, несоосность валков или неоднородность твердости сварного шва. Устраняется балансировкой валов, заменой подшипников, термообработкой шва или индукционным нагревом перед клетью.
Какие материалы不适合 для редуцирования с натяжением?
Высокоуглеродистые стали и нержавеющие аустенитного класса склонны к наклепу, что может вызвать микротрещины. Алюминиевые и медные сплавы требуют строгого контроля скорости, чтобы избежать перегрева и адгезионного схватывания с инструментом.
Как настраивается оптимальный режим натяжения на производстве?
Применяются многосекционные станы с «ступенчатым» режимом: на первых клетях натяжение минимально, к финишным позициям плавно возрастает. Современные системы используют лазерные толщиномеры и датчики усилия для корректировки скорости валков в реальном времени.
Какую экономическую выгоду дает редуцирование с натяжением?
Метод снижает себестоимость на 15-20% за счет уменьшения числа переходов, снижения энергопотребления и отказа от мощных правильных машин. Современные «интеллектуальные» системы с нейросетями дополнительно оптимизируют режимы под конкретную плавку.