Грат как диагноз: почему его удаление — это технология, а не опция
После того как кислородная струя или плазма прошла по металлу, на кромке остается не просто наплыв шлака. Это зона термического влияния — оксидная окалина, спекшаяся с основным металлом, и застывшие капли расплава. Иногда грат снимается легко, будто сухая корка, но чаще он «прикипает» намертво, особенно на низкоуглеродистой стали или при работе с нестабильной скоростью.
Оставленный без внимания, этот дефект ломает геометрию детали: страдает посадка в сборочных узлах, появляются концентраторы напряжений при сварке, а для механической обработки приходится увеличивать припуски. Профессионал отличает черновую резку от финишной именно по состоянию кромки. Поэтому выбор метода очистки — это не вопрос эстетики, а вопрос соответствия детали технологическому допуску.
Механика против адгезии: почему ручной скребок — это уже вчера
Классический способ — зубило и молоток, или шлифмашинка с лепестковым кругом. Это работает, но имеет жесткое ограничение: усилие прижатия либо сдирает лишний металл вместе с окалиной, либо оставляет глянцевые «заполированные» участки, которые потом плохо грунтуются. На километрах прямого реза такой подход убивает время и ресурс абразива.
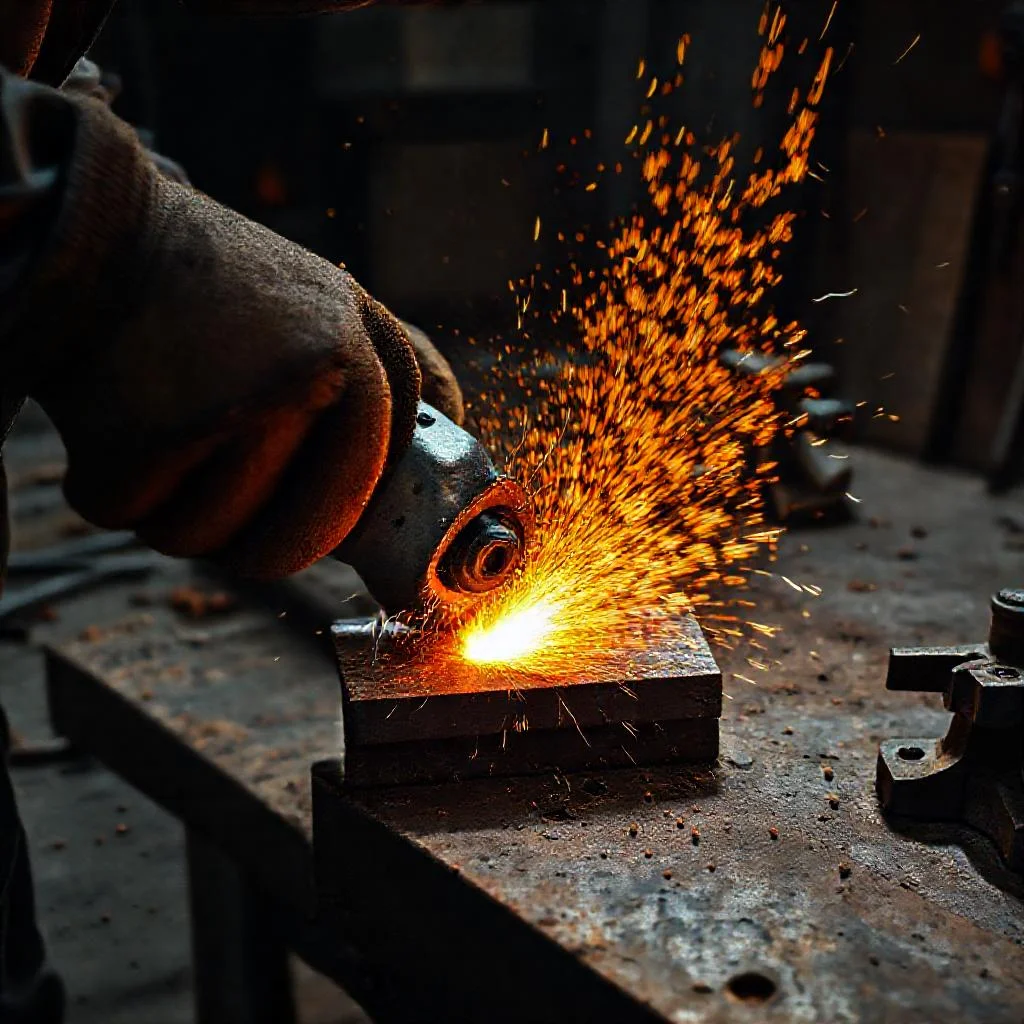
Эффективнее действовать не грубой силой, а подбором инструмента под тип шлака. Острый проходной резец по кромке убирает верхний слой быстро, но требует навыка. Для серийных деталей лучше подходит пневматический молоток с плоским зубилом — он скалывает грат по границе сплавления, не задевая основной металл. Главный принцип здесь: работать поперек кромки, а не вдоль, чтобы не выдавливать мягкий металл.
Абразивная обработка: когда скорость важнее деликатности
Ленточно-шлифовальные станки и ручные ленточные машинки с зерном P36–P60 решают задачу кардинально. Но есть нюанс: термически резаная кромка тверже основного металла из-за насыщения кислородом. Если подобрать слишком мягкое зерно, лента будет скользить, нагревая поверхность, а не резать. Поэтому оптимальны цирконовые или керамические ленты — они самозатачиваются и держат удар.
- Для толстостенных заготовок (от 20 мм) — ленточный станок с контактным роликом, он снимает грат без вибраций и прижогов.
- Для тонких листов — только ручная шлифовка с опорой на подложку, чтобы не «продавить» металл.
- Для внутренних контуров — бормашина с твердосплавной шарошкой, которая не забивается алюминием, если резали цветной металл.
Советский опыт цеховой обработки показывает: после ленточной машины кромку нужно дополнительно протереть ветошью с уайт-спиритом. Это убирает металлическую пыль, которая потом забивается в поры при покраске.
Термохимический метод: газовое пламя как инструмент очистки
Менее известный, но крайне продуктивный способ — удаление грата кислородно-пропановой горелкой с широким факелом. Профессионалы называют это «оторвать шлак огнем». Суть в том, что оксид железа при нагреве до температуры 900–1000 °C становится хрупким и отслаивается от основного металла. Важно не расплавить кромку, а только прогреть ее до состояния красного каления.
Этот метод идеален для листовой стали большой площади. Горелку ведут под углом 30–45° к плоскости реза, а образовавшуюся окалину сметают стальной щеткой вручную или сдувают струей сжатого воздуха. Метод требует опыта, но он неубиваемо быстр на толстом металле, где шлифовка занимает часы. После такой зачистки поверхность остается шероховатой, что идеально для последующей грунтовки.
Промышленные роботы и дробемет: решения для серийного производства
Когда деталей тысячи, ручная зачистка превращается в узкое место. Здесь выручают дробеметные камеры: стальная дробь (или купершлак) под давлением 4–6 бар выбивает грат и окалину не точечно, а комплексно. Абразив попадает в пазы, прочищает углы и фаски, оставляя равномерный профиль чистоты Sa 2.5. Это не просто очистка, а подготовка поверхности к напылению.
Для вальцовых и профильных заготовок используют автоматизированные линии с щеточными узлами. Цилиндрические щетки из латунированной проволоки вращаются навстречу движению детали. Настройка давления ворса критична: слишком сильный нажим заглаживает металл, слабый — пропускает грат на внутренних радиусах. Современные станки с ЧПУ сами корректируют усилие в зависимости от ширины кромки.
Химическое травление: редкий, но оправданный способ
Для нержавеющих и кислотостойких сталей механические методы опасны — можно занести в поверхность ферритную ржавчину. Травление ортофосфорной или азотной кислотой селективно растворяет оксиды, не трогая основной металл. Грат при этом не отваливается сам, но теряет сцепление и снимается мягкой щеткой. Это деликатный финиш для пищевого оборудования и химических емкостей.
Однако технология содержит подводные камни: необходимо тщательно промывать поверхность дистиллированной водой после нейтрализации, иначе начинается точечная коррозия. Работают только с реагентами класса «для нержавейки» с ингибиторами — иначе пассивация будет нарушена.
«Идеальной кромки после термической резки не бывает. Бывает только кромка, которую подготовили к следующей операции так, что она не подведет на финише». — принцип главного технолога союзных судостроительных верфей.
Итоговый выбор всегда диктует экономика партии. Для чернового металла и крупных габаритов — только горелка или щетки. Для ответственных деталей с допуском по 7-му квалитету — шлифовка с контролем шероховатости. Игнорировать удаление грата нельзя: даже полмиллиметра окалины на посадочном месте — это будущий люфт и микровибрация.
Сравнительная таблица способов удаления грата после газовой резки
| Способ удаления | Принцип действия | Рекомендуемое применение | Ключевые особенности и ограничения |
|---|---|---|---|
| Ручной инструмент (зубило, молоток, проходной резец) | Механическое скалывание грата по границе сплавления, работа поперек кромки | Единичные детали, черновая зачистка, требуется навык | Ограничение: усилие сдирает лишний металл или оставляет глянцевые «заполированные» участки, плохо грунтуются. Затратно по времени на больших объемах. |
| Шлифмашинка с лепестковым кругом | Абразивное удаление окалины | Местная зачистка, тонкие листы (ручная шлифовка с опорой на подложку, чтобы не «продавить» металл) | Ограничение: риск снятия лишнего металла; на километрах прямого реза убивает время и ресурс абразива. |
| Пневматический молоток с плоским зубилом | Скалывание грата по границе сплавления, не задевая основной металл | Серийные детали | Эффективен, требует навыка. Главный принцип: работать поперек кромки, а не вдоль, чтобы не выдавливать мягкий металл. |
| Ленточно-шлифовальные станки и ручные ленточные машинки | Абразивная обработка зерном P36–P60 | Толстостенные заготовки (от 20 мм) — станок с контактным роликом; внутренние контуры — бормашина с твердосплавной шарошкой (не забивается алюминием) | Оптимальны цирконовые или керамические ленты (самозатачиваются, держат удар). Мягкое зерно скользит и нагревает поверхность, а не режет. После обработки кромку протирают ветошью с уайт-спиритом для удаления пыли. |
| Термохимический метод (кислородно-пропановая горелка) | Нагрев оксида железа до 900–1000 °C (красное каление) для making его хрупким и отслаивания; окалина сметается щеткой или сдувается сжатым воздухом | Листовая сталь большой площади, толстый металл (где шлифовка занимает часы) | Горелку ведут под углом 30–45° к плоскости реза. Очень быстрый метод, но требует опыта. После зачистки поверхность остается шероховатой — идеально для грунтовки. |
| Дробеметные камеры | Стальная дробь или купершлак под давлением 4–6 бар выбивает грат и окалину комплексно | Серийное производство (тысячи деталей), подготовка поверхности к напылению | Обеспечивает равномерный профиль чистоты Sa 2.5. Прочищает пазы, углы, фаски. Решает проблему «узкого места» ручной зачистки. |
| Автоматизированные линии с щеточными узлами (цилиндрические щетки из латунированной проволоки) | Вращение щеток навстречу движению детали, давление ворса критично | Вальцовые и профильные заготовки | Слишком сильный нажим заглаживает металл, слабый — пропускает грат на внутренних радиусах. Современные станки с ЧПУ корректируют усилие в зависимости от ширины кромки. |
| Химическое травление (ортофосфорная или азотная кислота) | Селективное растворение оксидов, грат теряет сцепление и снимается мягкой щеткой | Нержавеющие и кислотостойкие стали (пищевое оборудование, химические емкости) | Механические методы опасны (занос ферритной ржавчины). Требует тщательной промывки дистиллированной водой после нейтрализации (иначе точечная коррозия). Использовать только реагенты «для нержавейки» с ингибиторами, иначе нарушается пассивация. |
Частые вопросы об удалении грата после газовой резки
Почему грат после газовой резки иногда снимается легко, а иногда «прикипает» намертво?
Это зависит от типа стали и режима резки. На низкоуглеродистой стали или при нестабильной скорости резки оксидная окалина спекается с основным металлом, образуя прочное соединение. В других случаях грат остается рыхлым и легко отделяется.
Какой метод удаления грата выбрать для толстого металла (от 20 мм), чтобы не тратить часы на шлифовку?
Оптимальны термохимический способ (кислородно-пропановая горелка) или дробеметная камера. Горелка прогревает окалину до хрупкости, а дробь выбивает ее без точечной обработки. Для мелких партий подойдет ленточный станок с контактным роликом.
Почему после шлифовки лепестковым кругом остаются «заполированные» участки и как это влияет на покраску?
Прижатие абразива сдирает лишний металл вместе с окалиной, создавая гладкие зоны, которые плохо грунтуются. Из-за низкой адгезии грунт отслаивается. Решение — использовать ленточные машины с зерном P36–P60 или работать поперек кромки, не вдоль.
Можно ли удалять грат химическим методом на нержавеющей стали без риска коррозии?
Да, но только с реагентами класса «для нержавейки» с ингибиторами. После травления обязательна нейтрализация и промывка дистиллированной водой, иначе начнется точечная коррозия. Этот метод подходит для пищевого оборудования, но не для черновых деталей.
Как убрать грат во внутренних контурах и углах, где шлифмашинка не достает?
Используйте бормашину с твердосплавной шарошкой — она не забивается металлом даже при обработке цветных сплавов. Для серийных деталей подойдет дробеметная камера: абразив проникает в пазы и фаски, оставляя равномерный профиль чистоты Sa 2.5.