Окалина как молчаливый враг штамповки: цена вопроса
Перед тем как металл ляжет в матрицу, он проходит через огненное крещение — нагрев в печи. Именно в этот момент на поверхности зарождается тот самый враг, который способен свести на нет все усилия технологов и дорогостоящую оснастку — окалина. Это не просто косметический дефект, а смесь оксидов железа, обладающая абразивной агрессивностью и высокой твердостью. Попадая между заготовкой и инструментом, она действует как наждачный порошок, провоцируя риски, задиры и ускоренный износ штампов.
Пренебрежение очисткой перед формообразованием аукается не только порчей поверхности готовой детали, но и изменением геометрии инструмента. В масштабах цеха это означает рост процента брака, внеплановые простои на переточку матриц и перерасход металла. Поэтому профессиональный подход к удалению окалины — это не промежуточная формальность, а фундамент рентабельности всего кузнечно-прессового производства.
Механика против химии: дробеструйная обработка и травление
Самый распространенный и технологически отточенный способ — абразивная обработка. Дробеметный аппарат или дробеструйная камера обстреливают поверхность чугунной или стальной дробью, которая скалывает хрупкие оксидные пленки. Здесь критически важен подбор фракции: слишком крупная дробь создаст наклеп, а мелкая попросту не справится с толстым слоем вторичной окалины. Скорость потока и угол атаки струи должны быть выверены для каждого типа стали, иначе вместо чистого металла вы получите локальные вмятины.
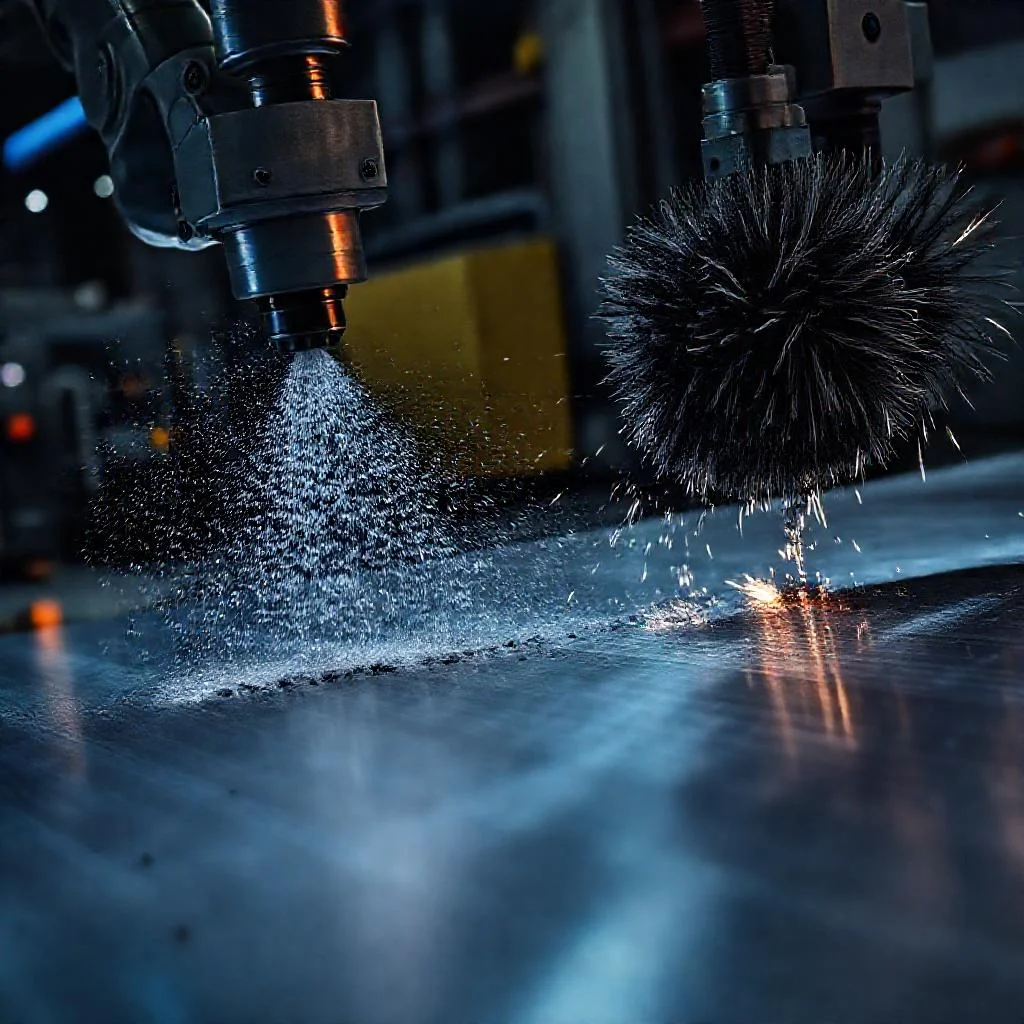
Альтернативой механике выступает химическое травление в растворах кислот, чаще всего серной или соляной. Метод незаменим для деталей сложной конфигурации, где абразив не может добраться до глубоких карманов и внутренних полостей. Однако химия требует строжайшего соблюдения регламента: перетрав — это риск водородного охрупчивания стали, который позже приведет к трещинам при штамповке. После кислотной ванны обязательна тщательная промывка и пассивация, чтобы остановить коррозию.
Гибридные технологии: когда одного метода недостаточно
На производстве все чаще используют тандемные схемы, чтобы добиться идеальной чистоты. Классическая связка «травление + дробеструй» обеспечивает синергию: кислота разрыхляет плотный слой, а дробь затем без особых усилий «выметает» размягченные остатки из микронеровностей. Это сокращает время обработки и снижает расход дорогостоящих реагентов, а также уменьшает количество стоков, требующих утилизации.
Отдельного внимания заслуживает плазменная и лазерная зачистка — методы, работающие точечно и без контакта. Лазерный луч испаряет оксиды за микросекунды, не затрагивая основной металл. Это премиальный инструмент для работы с дорогими легированными сталями, где целостность поверхностного слоя влияет на итоговые прочностные характеристики поковки. Высокая стоимость оборудования здесь компенсируется отсутствием расходных материалов и идеальной воспроизводимостью результата.
Технологические уловки: как не дать окалине прилипнуть
Опытные технологи предпочитают не бороться с последствиями, а управлять процессом нагрева. Если подавать заготовку в штамп сразу после выдержки при определенной температуре, вы рискуете получить толстую пленку. Сокращение времени между выдачей из печи и началом деформации — это половина успеха. Второй рычаг — создание защитной атмосферы или использование специальных покрытий-смазок, которые блокируют доступ кислорода к раскаленному металлу.
Вот перечень ключевых методов, которые используют в современной металлообработке для минимизации окалины на этапе деформации:
- Контроль атмосферы печи (создание нейтральной или восстановительной среды).
- Плазменная резка с последующей обдиркой кромки, исключающая наклеп.
- Применение водных растворов полимеров для быстрого охлаждения окисленного слоя.
- Высокоскоростная штамповка, при которой окалина просто не успевает внедриться в поверхность.
Контроль качества: цена ошибки и способы проверки
Недостаточно просто удалить окалину — нужно убедиться, что поверхность соответствует требованиям. Визуальный осмотр хорош лишь для грубой приемки. Для строгого контроля применяют методы измерения шероховатости профилометром и магнитный контроль остаточных окалин. Наличие вкраплений оксидов в поверхность заготовки обнаруживается ультразвуковой дефектоскопией, которая показывает внутренние расслоения, неизбежно возникающие после неправильной очистки.
Пропущенная окалина может проявиться в самый неподходящий момент — на финишной операции холодной калибровки. Внезапный износ зеркала штампа приведет к затиранию и необходимости дорогостоящей наплавки. Поэтому в ответственном производстве контроль очистки встраивают в общий цикл контроля качества, фиксируя параметры каждой партии в цифровом журнале.
«Штамповка — это искусство, где чистота поверхности заготовки важнее скорости пресса. Одна забытая окалина на матрице способна превратить высокоточный инструмент в груду металлолома».
Выбор финишной схемы: практические рекомендации
Ищите баланс между скоростью и щадящим воздействием. Если ваша номенклатура включает толстостенные заготовки из углеродистой стали, вам достаточно производительного дробемета. Для нержавеющей стали или титановых сплавов стоит забыть о механике в чистом виде — там приоритет за химическим травлением либо лазером. Учитывайте также последующую операцию: перед горячей объемной штамповкой допускается сохранение легкого налета, который играет роль смазки, чего не скажешь о холодной высадке.
Помните, что правильно выбранная технология удаления окалины увеличивает стойкость инструмента на 30–50%. Это экономия, которая окупает любые затраты на современное очистное оборудование. Не экономьте на этапе подготовки — и ваш пресс всегда будет работать стабильно, а детали радовать идеальной геометрией и отсутствием микротрещин.
Сравнительный анализ методов удаления окалины перед штамповкой
| Метод удаления | Принцип действия | Рекомендуемые материалы | Преимущества | Недостатки / Риски | Особые условия применения |
|---|---|---|---|---|---|
| Дробеструйная / дробеметная обработка | Механическое скалывание оксидных пленок потоком чугунной или стальной дроби | Углеродистые стали, толстостенные заготовки | Высокая производительность; отработанная технология | Риск наклепа при крупной фракции; неэффективен для сложных полостей; возможны вмятины при неправильном угле атаки | Точный подбор фракции дроби, скорости потока и угла атаки для каждого типа стали |
| Химическое травление (серная / соляная кислота) | Растворение оксидов железа в кислотных растворах | Нержавеющая сталь, титановые сплавы, детали сложной конфигурации | Доступ к труднодоступным местам; равномерная обработка | Перетрав вызывает водородное охрупчивание → трещины при штамповке; требует утилизации стоков | Строгий контроль времени; обязательная промывка и пассивация после ванны |
| Гибридная схема: травление + дробеструй | Кислота разрыхляет слой, дробь удаляет размягченные остатки | Универсально для большинства видов сталей | Синергия методов; сокращение времени обработки; снижение расхода реагентов | Сложность настройки режимов; двухэтапность процесса | Оптимизация для снижения токсичных стоков и расхода химикатов |
| Лазерная зачистка | Лазерный луч испаряет оксиды за микросекунды без контакта | Дорогие легированные стали, премиальные детали | Точечное воздействие; отсутствие расходных материалов; идеальная воспроизводимость | Высокая стоимость оборудования | Для деталей, где целостность поверхностного слоя критична для прочности |
| Контроль атмосферы печи | Создание нейтральной или восстановительной среды при нагреве | Все типы сталей | Предотвращает образование окалины на этапе нагрева; снижает последующую очистку | Требует герметичного оборудования и контроля состава газа | Работает совместно с другими методами очистки |
| Защитные смазки / покрытия | Блокировка доступа кислорода к раскаленному металлу | Углеродистые и низколегированные стали | Простота нанесения; дополнительная смазка при штамповке | Неэффективно при длительных выдержках в печи | Применять при минимальном времени между выдачей из печи и деформацией |
| Высокоскоростная штамповка | Заготовка деформируется быстрее, чем окалина успевает внедриться | Малые и средние поковки | Снижает риск вкраплений оксидов; экономия времени | Требует высокоскоростного оборудования | Используется как дополнительная мера к предварительной очистке |
Ключевые вопросы о подготовке поверхности к штамповке
Какие существуют основные способы удаления окалины перед штамповкой?
Основные способы включают механическую обработку (дробеструйную или дробеметную), химическое травление в кислотных растворах (серной или соляной), а также гибридные комбинации этих методов. Для особо ответственных и дорогих сталей применяют лазерную или плазменную зачистку. Выбор конкретного метода зависит от типа стали, сложности геометрии детали и требований к качеству поверхности.
Чем опасна окалина при штамповке и к каким последствиям приводит ее наличие?
Окалина действует как абразивный порошок высокой твердости. Попадая между заготовкой и инструментом, она вызывает риски, задиры и ускоренный износ штампов. Это приводит к росту брака, изменению геометрии оснастки, внеплановым простоям на переточку матриц и перерасходу металла. В особо тяжелых случаях окалина может вызвать затирание зеркала штампа, требующее дорогостоящей наплавки.
В чем преимущества и недостатки химического травления по сравнению с механической очисткой?
Химическое травление незаменимо для деталей сложной конфигурации, где абразив не может добраться до глубоких карманов и внутренних полостей. Однако оно требует строгого соблюдения регламента: перетрав грозит водородным охрупчиванием стали и трещинами при штамповке. После травления обязательна тщательная промывка и пассивация. Механические методы быстрее и проще, но могут создавать наклеп при неправильном подборе фракции дроби.
Как технологические приемы нагрева могут снизить образование окалины?
Можно сократить время между выдачей заготовки из печи и началом деформации, а также контролировать атмосферу печи, создавая нейтральную или восстановительную среду. Дополнительно используются защитные покрытия-смазки, блокирующие доступ кислорода к раскаленному металлу, и высокоскоростная штамповка, при которой окалина не успевает внедриться в поверхность.
Как контролировать качество удаления окалины и какие методы проверки применяются?
Визуальный осмотр используется только для грубой приемки. Для строгого контроля применяют профилометрию для измерения шероховатости, магнитный контроль остаточных окалин и ультразвуковую дефектоскопию для обнаружения внутренних расслоений. В ответственном производстве контроль очистки встраивают в общий цикл контроля качества, фиксируя параметры каждой партии в цифровом журнале.