Физика процесса: почему перегрев — главный враг прокатного стана
Представьте себе раскаленную добела стальную полосу, которая с огромной скоростью проскальзывает между двумя массивными стальными цилиндрами. В этот момент в зоне деформации температура достигает критических значений, а сила трения выделяет колоссальное количество энергии. Если не вмешаться в этот процесс, металл валка начнет менять свою кристаллическую решетку — произойдет структурное разупрочнение. Поверхностный слой, который должен быть тверже обрабатываемой стали, превращается в податливую массу, что мгновенно сказывается на качестве готового листа.
Охлаждение в этом случае работает не как простая «прохлада», а как система терморегуляции. Подача технической воды под высоким давлением в зону контакта решает сразу три задачи. Во-первых, она отводит избыточное тепло, не давая валку «отпуститься». Во-вторых, предотвращает тепловое расширение, которое может привести к изменению геометрии профиля. И в-третьих, создает масляную прослойку, снижающую коэффициент трения. Именно поэтому система охлаждения — это не опция, а обязательный элемент любого современного прокатного комплекса.
Термическая усталость и микротрещины: как вода продлевает ресурс
Международная практика показывает, что цикличный нагрев без должного отвода тепла приводит к так называемой термической усталости. Верхний слой валка толщиной всего в несколько миллиметров испытывает постоянные сжатия и растяжения, которые рано или поздно дают трещины. Сетка разгара — это не косметический дефект, это катастрофа для производства, так как малейшая трещина отпечатывается на поверхности бесконечной ленты. Вода выполняет функцию демпфера: она помогает поддерживать стабильную, однородную температуру по всей бочке валка.
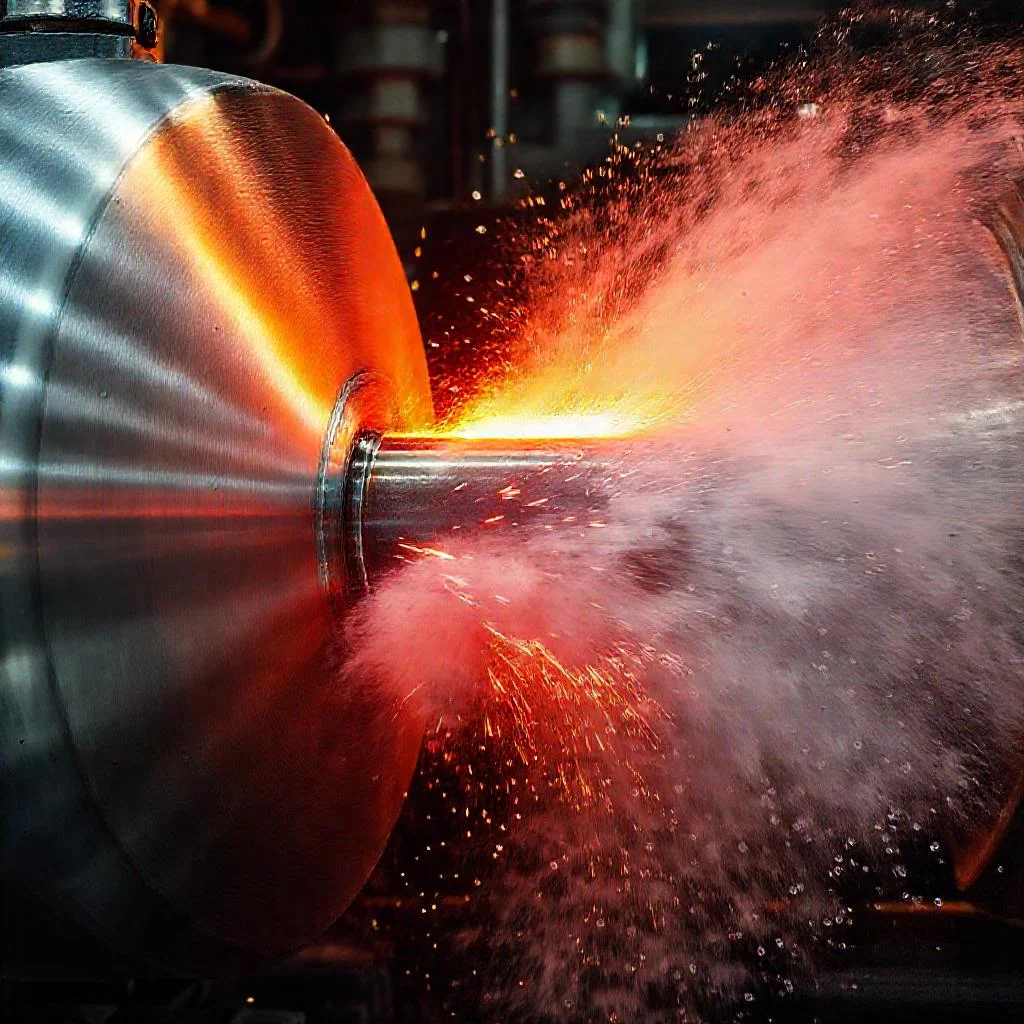
Когда технолог грамотно настраивает количество и угол подачи воды, он управляет микроструктурой металла. Интенсивное охлаждение закаливает поверхностный слой, создавая эффект «белого слоя» с высокой твердостью. Это особенно критично для рабочих валков листовых станов, где важна идеальная чистота поверхности. Правильное охлаждение позволяет делать в 3-4 раза больше прокатов между перешлифовками, что напрямую сокращает простои и экономит бюджет предприятия.
Геометрическая точность: зависимость формы от температуры
В процессе работы валок неизбежно нагревается, но делает это неравномерно. Центр бочки всегда горячее, чем края. Если пренебречь таким градиентом, валок примет форму правильной бочки, а это значит, что лист получится с утолщенной серединой и тонкими кромками. Для прокатки высокоточных полос (например, для автомобильной промышленности) это недопустимо. Именно поэтому вода распределяется не хаотично, а по секторам: на центр подается один объем, на края — другой.
Грамотная регулировка расхода жидкости обеспечивает так называемую профильную настройку. Специалисты называют это термическим профилированием. Изменяя интенсивность охлаждения, оператор может в реальном времени корректировать выпуклость или вогнутость бочки, не останавливая стан. Это позволяет добиться идеальной плоскостности и минимальной разнотолщинности продукции. Согласитесь, без точных расчетов ирригации тут не обойтись — это филигранная работа на уровне гидравлики и теплофизики.
Адгезия и качество поверхности: эффект пленки
Еще один важный аспект — предотвращение налипания частиц металла. При высоких температурах стальная стружка и окалина обладают высокой адгезией. Если поверхность валка шероховатая и сухая, они привариваются к ней, создавая дефекты. Вода, попадая в зону деформации, создает эффект гидроудара и смывает все инородные включения. Такой гидравлический «душ» буквально вымывает микрочастицы из микронеровностей, оставляя поверхность идеально чистой.
Ключевым моментом является также образование тонкой оксидной пленки. Контролируемое охлаждение позволяет создавать на поверхности валка тонкий слой окалины, который действует как смазка и защищает от износа. Если вода подается слишком агрессивно, пленка разрушается и износ ускоряется. Если слишком слабо — начинается налипание. Поэтому поиск баланса — это отдельное искусство, а качество воды (ее жесткость и чистота) становится фактором, определяющим долговечность дорогостоящего оборудования.
Хорошая система охлаждения — это не просто трубы с водой. Это способность управлять физикой металла, не позволяя хаосу температуры разрушить то, что создано инженерной мыслью.
Ключевые критерии эффективности системы охлаждения
Для того чтобы понять, работает ли система охлаждения так, как нужно, важно учитывать несколько параметров. Только комплексный подход к этим характеристикам дает гарантию стабильного производства и отсутствия брака. Инженеры постоянно ведут мониторинг этих показателей, так как даже небольшое отклонение от нормы может привести к проблемам.
- Удельный расход воды: зависит от типа стана и условий прокатки, определяет скорость съема тепла.
- Давление струи: должно быть достаточным для пробивания паровой подушки, которая изолирует поверхность.
- Температура теплоносителя: стабильность температуры воды не менее важна, чем ее расход.
- Форма и расположение форсунок: обеспечивает равномерный отвод тепла по длине бочки и ширине полосы.
Влияние на энергоэффективность и экономику производства
Охлаждение валков водой имеет и обратную сторону медали — это энергозатраты. Постоянная циркуляция, фильтрация и подпитка системы требуют серьезных мощностей насосного оборудования. Однако если посчитать убытки от простоя стана из-за поломки валка или отбраковки тонны металла из-за сетки разгара, становится очевидно, что инвестиции в систему охлаждения окупаются многократно. Это инвестиции в стабильность процесса.
С точки зрения эволюции технологий, современные системы активно используют адиабатические градирни и системы замкнутого цикла. Это позволяет сократить потребление свежей воды на 90%. Умные алгоритмы управляют заслонками и насосами в зависимости от скорости, температуры полосы и усилия прокатки. Подводя итог, можно сказать, что охлаждение валков — это не просто техническая необходимость, а высокоточный инструмент управления качеством металлопродукции и залог долгой службы прокатного оборудования.
Система охлаждения рабочих валков: ключевые параметры и их влияние
| Параметр / Задача | Физическая суть | Последствия недостаточного охлаждения | Эффект от правильного охлаждения |
|---|---|---|---|
| Отвод тепла из зоны деформации | Снятие критических температур при контакте с раскаленной полосой (выделение энергии трения) | Структурное разупрочнение металла — изменение кристаллической решетки, потеря твердости поверхности | Сохранение твердости рабочего слоя, стабильное качество готового листа |
| Терморегуляция (создание «белого слоя») | Управление микроструктурой поверхностного слоя через интенсивность съема тепла | Термическая усталость, образование сетки разгара (микротрещин), отпечатывающейся на ленте | Закалка поверхностного слоя (эффект «белого слоя»), повышение твердости, рост ресурса валка в 3-4 раза между перешлифовками |
| Предотвращение теплового расширения | Компенсация неравномерного нагрева: центр бочки горячее краев | Деформация профиля — валок принимает форму бочки, лист получает утолщенную середину и тонкие кромки | Секторная подача воды (разный расход на центр и края) обеспечивает термическое профилирование — идеальную плоскостность и минимальную разнотолщинность |
| Снижение коэффициента трения | Создание масляной прослойки (гидродинамический эффект) в зоне контакта | Повышенный износ, перегрев, риск приваривания металла | Стабильный процесс деформации, снижение энергозатрат на прокатку, уменьшение абразивного износа |
| Удаление окалины и стружки (адгезия) | Гидравлический удар струи воды смывает инородные частицы и предотвращает налипание | Приваривание частиц металла к шероховатой сухой поверхности — дефекты на прокате | Идеальная чистота поверхности валка, вымывание микрочастиц из микронеровностей |
| Формирование защитной оксидной пленки | Контролируемое окисление поверхности валка при балансе подачи воды | Агрессивная подача — разрушение пленки, ускоренный износ; слабая подача — налипание металла | Тонкий слой окалины действует как смазка, защищает от износа и увеличивает долговечность |
Частые вопросы об охлаждении рабочих валков водой
Почему перегрев валка опасен для процесса прокатки?
Перегрев рабочего валка приводит к изменению кристаллической решетки металла и структурному разупрочнению его поверхностного слоя. Это делает валок мягче обрабатываемой стали, что мгновенно ухудшает качество готового листа. Охлаждение водой предотвращает это, поддерживая стабильную температуру и твердость поверхности валка.
Как вода защищает валок от термической усталости?
Цикличный нагрев без отвода тепла вызывает в верхнем слое валка постоянные сжатия и растяжения, приводящие к образованию микротрещин, называемых сеткой разгара. Интенсивное охлаждение снижает температурные колебания, действуя как демпфер — оно закаливает поверхность, создает эффект «белого слоя» с высокой твердостью и сокращает износ. Это позволяет делать в 3-4 раза больше прокатов между перешлифовками.
Влияет ли охлаждение на геометрию профиля прокатываемого листа?
Валок нагревается неравномерно: центр бочки всегда горячее краев. Без охлаждения он принимает форму «бочки», что приводит к утолщению середины и утоньшению кромок листа. Секционное охлаждение водой позволяет профилировать форму валка в реальном времени — увеличивая или уменьшая подачу воды на разные участки, оператор добивается идеальной плоскостности и минимальной разнотолщинности полосы.
Какой эффект дает вода в зоне деформации кроме отвода тепла?
Подача воды под высоким давлением решает три задачи параллельно: отводит избыточное тепло, предотвращает тепловое расширение и создает прослойку, снижающую трение. Вода также смывает налипающие частицы окалины и стружки за счет эффекта гидроудара, а контролируемое охлаждение формирует на валке тонкую оксидную пленку, которая защищает поверхность от износа и улучшает скольжение.
По каким показателям оценивают эффективность системы охлаждения?
Ключевые критерии — удельный расход воды (скорость съема тепла), давление струи (должно пробивать паровую подушку), стабильность температуры теплоносителя, а также форма и расположение форсунок для равномерного отвода тепла по длине бочки. Современные системы также оценивают по энергоэффективности: замкнутый цикл охлаждения сокращает потребление свежей воды до 90%.