Рубрика «Производственные процессы»

Причины образования пористости в алюминиевых отливках
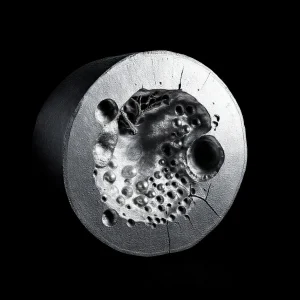
Фото по теме: Причины образования пористости в алюминиевых отливках

Анатомия дефекта: почему газовые раковины решают судьбу отливки Представьте себе идеально отполированную поверхность алюминиевой детали, которая при ближайшем рассмотрении оказывается испещрённой микроскопическими кратерами. Это не просто эстетический изъян — это сигнал о нарушении хрупкого равновесия физико-химических процессов в расплаве. Пористость в алюминиевых отливках — это сложный технологический синдром, который инженеры-литейщики расшифровывают как книгу, написанную на …
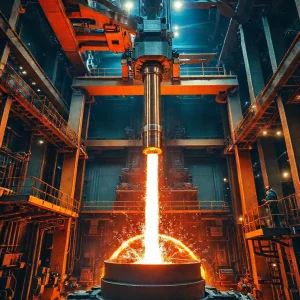
Способы замены кислородной фурмы на конвертере

Фото по теме: Способы замены кислородной фурмы на конвертере

Почему замена фурмы — это не рутина, а стратегическая операция Каждый плавильщик знает: кислородная фурма — это сердце конвертера. Но когда речь заходит о её замене, многие представляют лишь многочасовую возню с краном и ключами. На деле это сложная логистическая и инженерная задача, от которой зависит не только простой агрегата, но и качество последующих ста …

Причины окисления кромок рулона при отжиге

Фото по теме: Причины окисления кромок рулона при отжиге

Металлургия дефекта: почему кромка теряет стабильность Когда рулон сходит с линии отжига, оператор первым делом сканирует именно торцы. И неспроста: кромочная зона — это ахиллесова пята любого холоднокатаного металла. В отличие от центральной части полосы, которая прогревается равномерно, кромки работают в условиях жесткого теплового и газодинамического контраста. Именно здесь зарождается окалина, привносимая впоследствии в технологический …

Как настроить автоматический регулятор перемещения электродов

Фото по теме: Как настроить автоматический регулятор перемещения электродов

Почему автоматический регулятор перемещения электродов — это не роскошь, а необходимость Ручная настройка положения электрода в процессе сварки или наплавки — это всегда лотерея. Оператор физически не может отследить микросдвиги, вызванные тепловым расширением металла или вибрацией оборудования. Автоматический регулятор перемещения электродов (АРПЭ) решает эту проблему, обеспечивая стабильный зазор и постоянную скорость подачи. Без него даже …

Как смазывают узлы трения на тяжелых грохотах

Фото по теме: Как смазывают узлы трения на тяжелых грохотах

Точки опоры: почему смазка тяжелых грохотов — это наука Тяжелый грохот — это не просто машина, а сложная колебательная система, работающая в режиме постоянного стресса. Каждый цикл вибрации, каждый удар дробимой породы передается через подшипниковые узлы, которые являются единственной точкой контакта между подвижной рамой и неподвижным основанием. Именно здесь, в зоне трения, решается судьба оборудования: …

Способы редуцирования труб с натяжением

Фото по теме: Способы редуцирования труб с натяжением

Физика процесса: почему натяжение — это не просто усилие Когда речь заходит о редуцировании труб, большинство представляет себе механическое обжатие или нагрев. Однако метод с осевым натяжением работает по иному принципу: заготовка проходит через сужающуюся матрицу, будучи одновременно растянутой продольным усилием. Это кардинально меняет схему напряженно-деформированного состояния. Вместо чистого сжатия в очаге деформации мы получаем …

Причины оплавления поверхности сляба при нагреве

Фото по теме: Причины оплавления поверхности сляба при нагреве

Физика процесса: почему металл «плывет» еще до выдачи на стан Оплавление поверхности сляба — это не просто визуальный брак, а результат нарушения теплового баланса на границе «металл-среда» в методической печи. Когда температура окалины и самого поверхностного слоя превышает точку солидуса (начало плавления) для данной марки стали, образуется жидкая фаза. Именно она, стекая по вертикальной грани, …

Как калибруют готовые трубы по внешнему диаметру

Фото по теме: Как калибруют готовые трубы по внешнему диаметру

Почему точность диаметра — это вопрос безопасности, а не просто ГОСТа Когда труба сходит с линии электроконтактной сварки или прокатного стана, её геометрия — это ещё не финальный аккорд. Термические напряжения, остывание металла и особенности формовки неизбежно приводят к овальности и разбросу размеров. Именно поэтому финишная калибровка по внешнему диаметру — это не прихоть метрологов, …

Как сбивают окалину с поверхности горячего слитка водой

Фото по теме: Как сбивают окалину с поверхности горячего слитка водой

Гидроочистка: физика процесса, о которой молчат учебники Когда раскаленный слиток покидает печь, его поверхность представляет собой хаотичную смесь окалины — слоистого оксидного «панциря». Эта корка не просто эстетический дефект: при последующей прокатке она впрессовывается в металл, создавая риски брака. Вода здесь работает не как пассивный охладитель, а как ударный инструмент, использующий эффект парового взрыва. Струя …

Способы утепления поверхности чугуна в ковше

Фото по теме: Способы утепления поверхности чугуна в ковше

Тепловой баланс разливки: почему утепление чугуна — это не про комфорт Когда речь заходит о ковшевой обработке, большинство технологов думает о химсоставе, модифицировании или десульфурации. Но именно температурный режим решает, получите вы качественную отливку или брак с газовыми раковинами. Потеря тепла чугуном — это не просто остывание металла, это потеря его жидкотекучести, рост количества неметаллических …